Como cortar vidro: guia completo para marcação, quebra e acabamento de bordas
Autor: AdministradorDate: Sep 16,2026
Suponha que o painel substituto de um porta-retratos tenha 3 mm de largura a mais. Suponha que uma prateleira de vidro float precise de um entalhe para um suporte de canto ou que a porta de um forno precise de uma janela de observação transparente. Todos os três trabalhos compartilham a mesma resposta: marcar a superfície e depois quebrá-la de forma limpa. O vidro não é cortado da mesma forma que a madeira ou o plástico. Uma lâmina de serra deixa uma borda lascada e cheia de tensão, e uma faca não consegue iniciar uma rachadura controlada.
A conclusão primeiro: cortar vidro é uma fratura controlada, não um processo de corte. Uma pequena roda de metal duro ou diamantada em um cortador de vidro não faz uma ranhura na folha. Ele marca a superfície com uma rachadura fina, e a etapa de quebra simplesmente dá a essa rachadura um motivo para percorrer toda a espessura. Acerte a pontuação e o vidro fará a maior parte do trabalho para você.
O que acontece quando você marca um copo
O vidro é um sólido amorfo, portanto não possui grão ou direção de cristal para guiar uma quebra. Quando a roda endurecida rola pela superfície sob pressão firme e uniforme, ela deixa uma linha rasa de microfissuras. O lado marcado da folha torna-se o plano fraco. Dobrar o vidro coloca essa superfície em tensão, e a rachadura corre rapidamente ao longo da linha de dano mais profundo até que as duas partes se separem.
Seguem-se duas regras. Primeiro, a rachadura segue a falha ininterrupta mais profunda, e é por isso que você marca em uma passagem contínua e nunca a retoca. Em segundo lugar, a força de flexão tem de ser aplicada perto da linha. Se o suporte estiver a alguns milímetros de distância da ranhura, a tensão concentra-se na ponta da fissura e a chapa rompe-se. Se o suporte estiver a centímetros de distância, a tensão se espalha e a rachadura se dispersa.
Cortar o petróleo é importante pelo mesmo motivo. Uma fina película de óleo evita que a roda derrape, evita que os microchips sejam pressionados de volta para o vidro e permite que a rachadura se abra em linha reta. Querosene, óleo leve de máquina ou óleo comercial para corte de vidro funcionam.
Ferramentas e Materiais
A lista para corte manual é curta e cada item resolve um problema específico.
Tabela 1 – Um kit básico de ferramentas para corte de vidro. O ângulo da roda de corte corresponde à espessura do vidro.
Ferramenta
Trabalho
Nota de seleção
Cortador de vidro (roda de metal duro)
Marca a superfície
Roda de 135° para vidros até 4 mm; Roda de 150–160° para 5–10 mm
Óleo de corte
Lubrifica a roda e mantém a rachadura limpa
Querosene ou óleo leve de máquina, aplicado na roda ou na linha
Régua com cortiça ou fita adesiva na parte inferior
Orienta a linha de pontuação
Evita escorregões e protege a superfície do vidro
Alicate de corrida
Quebra cortes estreitos
Aplica um momento fletor uniforme em ambos os lados da partitura
Pedra de diamante ou papel de carboneto de silício
Finaliza a borda fresca
Remove arestas vivas e micro-chips
O ângulo da roda é a especificação menos compreendida. Uma roda íngreme (154–160°) é adequada para vidro grosso porque cria uma rachadura profunda e estreita; uma roda mais rasa (135°) é adequada para vidros finos e cortes curvos. Usar o ângulo errado é uma causa silenciosa de muitos “por que quebrou torto?” momentos.
Como cortar vidro em seis etapas
A sequência abaixo funciona para vidro float de cal sodada recozido e para a maioria dos vidros ópticos de coroa recozidos, com o lado marcado voltado para cima.
Limpe o vidro e a superfície de trabalho. Qualquer grão de poeira sob a roda pode desviar a rachadura e causar lascas. Limpe ambas as faces com um pano sem fiapos e limpador de vidros.
Lubrifique e posicione. Aplique óleo de corte na roda ou ao longo da linha pretendida e, em seguida, coloque uma régua com fundo de cortiça para que a roda deslize ao longo de sua borda.
Marque em um passe. Comece na borda mais distante, puxe o cortador em sua direção, mantenha a roda perpendicular à superfície e mantenha uma pressão constante. Você deverá ouvir um leve chiado e a linha deverá parecer um arranhão em vez de uma ranhura. Não pare e não volte atrás.
Execute a pontuação, se necessário. O alicate passa pela linha alguns milímetros atrás da borda; aperte suavemente e a rachadura avança ao longo da partitura completa. Esta etapa ajuda em vidro grosso e em sobras mais largas que a palma da mão.
Quebre a folha. Coloque um tarugo ou régua de madeira diretamente abaixo da partitura, com a partitura para cima. Pressione rapidamente de um lado com as duas mãos ou com uma mão para tiras estreitas. A rachadura se abre na superfície superior e a quebra segue a linha com um estalo limpo.
Finalize a borda. Passe uma pedra de carboneto de silício, uma lima diamantada ou uma lixa fina ao longo da borda nova a cerca de 45° para remover rebarbas afiadas e pequenas lascas.
O perfil acima explica por que a maioria dos iniciantes falha: a pressão cai no início, aumenta no meio e cai novamente perto do final. Se a linha desaparecer, não volte atrás. Coloque o cortador ao lado da linha, gire o vidro e comece uma nova pontuação em uma nova peça se a primeira parecer irregular.
Que tipos de vidro você pode cortar manualmente?
O vidro float recozido, o material padrão para janelas e prateleiras, é mais fácil de cortar porque sua tensão interna é baixa e uniforme. Os vidros ópticos Crown, como o B270, são primos próximos do vidro float e também pontuam e quebram de forma previsível, razão pela qual as janelas dos instrumentos e os espaços em branco dos espelhos são feitos a partir deles. O vidro borossilicato é mais difícil de quebrar de forma limpa; é mais duro e resistente a choques térmicos, por isso a pontuação deve ser mais profunda e a quebra mais firme. O vidro laminado pode ser cortado, mas ambos os painéis precisam de uma linha vincada e a camada intermediária de plástico deve ser cortada com uma faca. O vidro temperado não pode ser cortado após o revenido; uma pontuação profunda libera a tensão interna e a folha se rompe em pequenos fragmentos. O gráfico abaixo resume as diferenças práticas usando valores de dificuldade típicos de oficinas.
Corte de vidro óptico em casa
Se a sua peça for uma janela plana, uma lente em branco ou um componente de instrumento de hobby, os mesmos cortadores e as mesmas seis etapas se aplicam. B270, uma coroa de cal sodada, corta quase como vidro flutuante e transmite bem na faixa visível, por isso é uma escolha comum para janelas ópticas DIY. K9/BK7 é mais duro e precisa de um rebolo mais afiado, um toque mais leve e retificação de bordas antes que a peça possa ser usada em um caminho óptico. O vidro de quartzo pertence a outra categoria: requer ferramentas diamantadas e a marcação manual não é prática. Se a peça for destinada a um sistema óptico, os requisitos de tolerância mudam; um breve guia para os requisitos práticos de qualidade para vidro óptico explica o que verificar.
Uma vez que a peça tenha uma função óptica – uma janela de laser, um filtro de densidade neutra ou um filtro de corte UV – a aparência deixa de importar e a geometria assume o controle. Uma borda rachada à mão raramente é reta melhor que cerca de ±0,5 mm acima de 300 mm e contém microchips que dispersam a luz. Um componente óptico de borda retificada mantém o paralelismo e as dimensões com uma tolerância muito mais restrita, normalmente ±0,05 mm ou melhor. Para uma janela K9/BK7 de 3 mm cortada em 50 × 50 mm, um especialista retifica as bordas, chanfra-as e inspeciona as superfícies antes do envio.
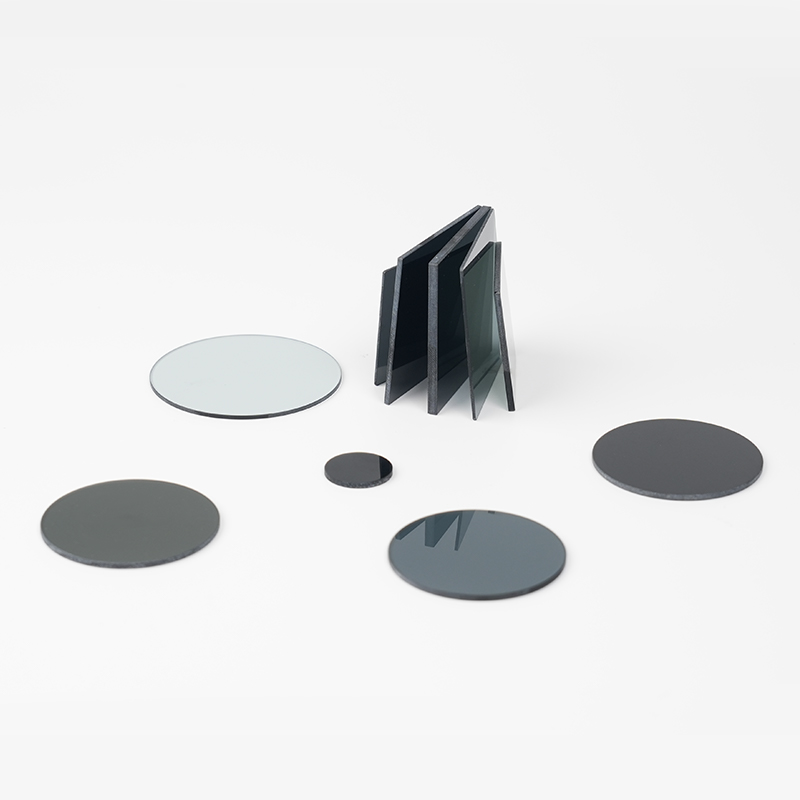
O vidro do filtro adiciona mais uma restrição. Um filtro de densidade neutra deve atenuar a luz uniformemente em sua abertura transparente; uma borda lascada altera a abertura efetiva e pode alterar a calibração. O mesmo se aplica aos filtros de corte que definem bordas espectrais. Os espaços em branco do filtro devem ser marcados e quebrados somente quando a borda ficar fora do caminho óptico; caso contrário, as bordas deverão ser retificadas após o corte.
É por isso que os fabricantes processam vidro óptico em vez de simplesmente quebrá-lo: gravação CNC, retificação de bordas, polimento, chanfro e revestimento acontecem depois que a peça bruta é cortada. Se o seu desenho contém uma chamada de tolerância, o corte manual não é mais o método correto.
Quando entregá-lo a um especialista
Os métodos manuais deixam de ser sensatos em quatro situações:
Vidro arquitetônico espesso ou laminado, onde um erro desperdiça uma vidraça cara;
Vidro temperado ou torto, que não pode ser marcado após a formação;
Peças com furos, entalhes ou contornos não retos, que necessitam de furação diamantada ou modelagem CNC;
Qualquer componente com qualidade de borda ou tolerância dimensional especificada, especialmente se for colocado em um feixe óptico.
Para esses trabalhos, um fabricante com o equipamento certo sai mais barato que o material estragado. A Nantong Xiangyang Optical Element, por exemplo, processa vidro óptico e filtros desde 1996 e fornece regularmente peças B270, K9/BK7, quartzo e vidro de filtro cortadas sob medida com bordas retificadas e polidas. Quando sua peça possui uma chamada de tolerância, é mais rápido envie um desenho para um especialista em vidro do que experimentar um cortador manual.
Perguntas frequentes sobre corte de vidro
Q1. O vidro temperado pode ser cortado?
Não. O vidro temperado é resfriado sob tensão controlada, e qualquer ranhura profunda libera essa tensão, fazendo com que a folha se estilhace em pequenos fragmentos. A têmpera é sempre feita após o corte, portanto, se o tamanho não puder ser alterado, peça uma placa cortada no tamanho certo antes de ser temperada.
Q2. Qual a melhor ferramenta para cortar vidro?
Um cortador de vidro com roda de metal duro com roda de 135–160° é o padrão para linhas retas. Use um cortador circular ou uma broca diamantada para curvas e furos; para cortes retos e planos, um cortador básico e uma régua fornecem a pontuação mais limpa.
Q3. Você pode cortar vidro sem um cortador de vidro?
Um riscador de metal duro, uma borda de lima endurecida ou até mesmo uma lâmina de faca nova podem riscar uma linha de pontuação utilizável em vidro fino. Os métodos de corda aquecida funcionam em garrafas e tubos, mas para vidro plano uma roda de corte adequada é muito mais confiável.
Q4. O vidro pode ser cortado com uma Dremel?
Uma Dremel com ponta de diamante mói em vez de marcar. É útil para furos, curvas e entalhes, mas a borda resultante é áspera e precisa ser lixada e polida. Cortes retos são mais limpos e rápidos com um cortador de rodas.
Q5. Por que meu copo quebra na linha de pontuação?
Geralmente porque a pontuação era muito rasa, a pressão mudou no meio da passagem, a roda ficou cega ou a força de flexão foi aplicada muito longe da linha. Mantenha o suporte a alguns milímetros da partitura e complete a partitura em uma passagem contínua.
Q6. Cortar o vidro o enfraquece?
Cada borda cortada contém pequenas fraturas. Lixar e lixar a borda remove essas fraturas e aumenta significativamente a resistência da borda, e é por isso que os componentes ópticos sempre são enviados com bordas retificadas e polidas, em vez de bordas quebradas.